Les projets de revêtement industriel nécessitent un équilibre minutieux. Vous avez besoin d’une efficacité opérationnelle élevée, mais vous ne pouvez pas sacrifier la protection des actifs à long terme. Chaque minute d’arrêt d’une application coûte de l’argent. Cependant, une défaillance prématurée du revêtement entraîne des reprises encore plus coûteuses. La peinture industrielle 1K offre une solution très efficace à ce défi répandu. Nous définissons cette formulation monocomposante comme un produit prêt à l'emploi. Il durcit naturellement par évaporation du solvant, oxydation ou humidité ambiante. Vous n’avez jamais besoin de mélanger un durcisseur ou un catalyseur séparé. Cette simplicité réduit considérablement les erreurs humaines dans l’atelier.
Notre objectif ici est de fournir un cadre objectif et exploitable. Vous apprendrez exactement comment évaluer, spécifier et mettre en œuvre ces revêtements. Nous vous montrerons comment tirer parti de leur rapidité et de leur facilité d’utilisation. Vous pouvez obtenir d’excellents résultats pour vos applications industrielles sans compromettre la durabilité, la qualité ou la conformité réglementaire.
Points clés à retenir
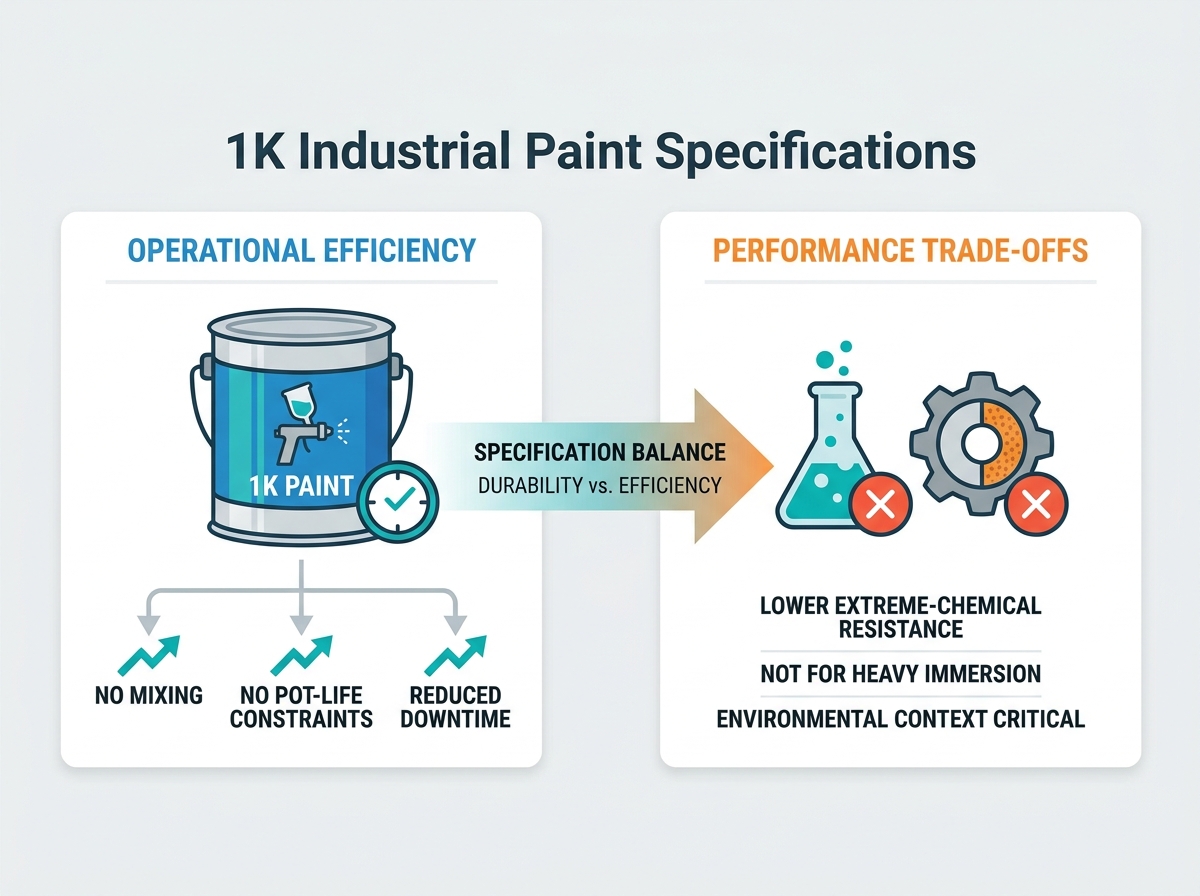
- Efficacité opérationnelle : les systèmes 1K éliminent les contraintes de durée de vie en pot et les erreurs de mélange, réduisant ainsi considérablement les temps d'arrêt des applications et le gaspillage de matériaux.
- Impératifs de la spécification : une spécification 1K solide doit définir explicitement le type de résine, l'épaisseur du film sec (DFT), la conformité aux COV et les environnements de durcissement compatibles.
- Compromis en matière de performances : Bien que très efficaces, les peintures 1K offrent généralement une résistance chimique extrême inférieure à celle des systèmes 2K (à deux composants), ce qui fait du contexte environnemental le facteur décisif ultime.
- Conformité et sécurité : les revêtements 1K hautes performances modernes nécessitent le strict respect des procédures opérationnelles standard, y compris les limites localisées de COV et les protocoles EPI spécifiques.
L’analyse de rentabilisation : quand spécifier une peinture industrielle 1K
Les installations industrielles sont souvent confrontées à d’importants goulots d’étranglement lors des opérations de peinture. Les rapports de mélange complexes nécessitent des mesures précises. Une durée de vie en pot courte oblige les équipes à précipiter les applications. Si un opérateur tarde, les peintures multi-composants peuvent durcir à l'intérieur d'un équipement de pulvérisation coûteux. Ces paramètres de durcissement stricts menacent constamment les délais opérationnels. Les formulations monocomposantes éliminent ces angoisses spécifiques. Vous ouvrez le récipient, agitez le produit et commencez immédiatement la pulvérisation.
Là où les revêtements monocomposant excellent
Le choix de la bonne technologie de revêtement dépend de vos critères de réussite. Vous devriez préciser Peinture industrielle 1K lorsque la vitesse de fonctionnement est prioritaire. Considérez ces scénarios de mise en œuvre idéaux :
- Fabrication en grand volume : les chaînes d’assemblage OEM nécessitent une pulvérisation continue. Les opérateurs ne peuvent pas s'arrêter pour mélanger de nouveaux lots toutes les deux heures. Les produits monocomposants maintiennent la ligne en mouvement.
- Projets de maintenance à distance : les retouches sur le terrain dans des endroits difficiles d'accès bénéficient d'une logistique simplifiée. Les équipes transportent moins de canettes et éliminent les équipements de mélange sur place.
- Environnements à main d'œuvre limitée : Applications où la facilité d'utilisation l'emporte sur le besoin d'une résistance extrême à l'immersion chimique. Une application simplifiée réduit considérablement les exigences de formation et les coûts de main-d’œuvre.
Le point de vue du sceptique : fixer des limites transparentes
Des spécifications fiables nécessitent des limites transparentes. Nous devons reconnaître quand ne pas utiliser ces peintures. Ils ne conviennent pas à tous les environnements. Vous devez éviter les systèmes monocomposants pour une forte immersion chimique. Ne les utilisez pas pour recouvrir l’intérieur de réservoirs de stockage d’acides agressifs. Ils sont également moins performants dans les environnements extrêmement abrasifs, tels que les chutes de minerai minier. Les époxy ou polyuréthanes à deux composants (2K) fournissent la densité réticulée nécessaire pour ces conditions brutales. Reconnaître ces limitations garantit que vous déployez des produits à composant unique uniquement là où ils garantissent le succès.
Éléments fondamentaux d’une spécification de peinture 1K de qualité
Une spécification rigoureuse de revêtement industriel sert de modèle de projet. Le flou conduit à un échec prématuré. Vous devez décrire les éléments non négociables pour garantir un approvisionnement et une application fiables. Une base de référence solide protège vos actifs et définit des attentes claires pour l’entrepreneur en peinture.
Cadre de sélection des résines
La résine liante dicte les caractéristiques de performance. Vous devez sélectionner la chimie de la résine en fonction de l'exposition environnementale spécifique. Vous trouverez ci-dessous un tableau comparatif pour guider votre processus de sélection.
| Type de résine |
Mécanisme de durcissement |
Principaux avantages |
Environnements industriels idéaux |
| Alkydes |
Oxydation |
Économique, bonne rétention de la brillance, application facile. |
Environnements industriels doux, extérieurs de machines, acier intérieur. |
| Acryliques |
Évaporation du solvant/eau |
Séchage rapide, excellente résistance aux UV, stabilité des couleurs. |
Acier de construction extérieur, métal architectural commercial, pièces OEM. |
| Uréthanes durcissant à l'humidité (MCU) |
Réaction à l'humidité ambiante |
Haute durabilité, tolérance de surface exceptionnelle, durcissement rapide. |
Applications à forte humidité, ponts, environnements marins. |
Paramètres techniques critiques à définir
Vous ne pouvez pas simplement spécifier une couleur et une résine. Les paramètres techniques dictent le processus de candidature physique. Détaillez les métriques suivantes dans votre document de spécification :
- Volume Solides : Cette mesure dicte les taux de couverture. Il vous indique la quantité de peinture restant sur la surface après l'évaporation du solvant. Des volumes de solides plus élevés signifient des couches plus épaisses par passage.
- Épaisseur du film sec (DFT) et épaisseur du film humide (WFT) : établissez des plages de millimètres précises. Si vous appliquez trop de peinture, un affaissement se produit. Si l'application est trop fine, une corrosion prématurée commence. Spécifiez les cibles WFT afin que les applicateurs puissent mesurer l'épaisseur pendant le processus de pulvérisation actif.
- Normes d'adhésion : définissez les limites de liaison acceptables. Nous vous recommandons de vous référer à la norme ASTM D4541 pour la résistance à l'arrachement. Spécifiez le PSI exact requis avant que l’actif n’entre en service actif.
Meilleure pratique : Exigez toujours que les entrepreneurs utilisent une jauge WFT en continu pendant l'application. Cela évite les litiges concernant un DFT inadéquat après le durcissement du revêtement.
Évaluation des résultats de performance par rapport aux réalités de mise en œuvre
Les performances indiquées sur une fiche technique diffèrent souvent de la réalité sur le terrain. Vous devez comprendre comment les conditions environnementales modifient le processus de candidature. Ignorer ces dépendances introduit de graves risques de mise en œuvre.
Mécanismes de guérison et dépendances environnementales
Les systèmes à composant unique guérissent grâce à des mécanismes distincts. Les revêtements par évaporation sèchent lorsque les solvants s'évacuent dans l'air. Les revêtements oxydants absorbent l’oxygène pour durcir. Les uréthanes durcissant à l'humidité ont besoin de la vapeur d'eau de l'air ambiant pour déclencher leur réaction chimique. La température ambiante et l’humidité relative dictent directement les délais de ce projet.
Risque de mise en œuvre : les environnements froids ralentissent considérablement l’évaporation des solvants. Si les opérateurs appliquent une deuxième couche avant que la première couche ne s'évapore, ils risquent de piéger le solvant. La couche supérieure est recouverte de peau. Le solvant piégé en dessous tente de s'échapper, provoquant de graves cloques et délaminages. Vous devez ajuster les fenêtres de recouvrement en fonction des températures ambiantes réelles.
Réalités de la préparation des surfaces
Une bonne préparation de la surface détermine la durée de vie du revêtement. Vous devez spécifier les normes SSPC (Society for Protective Coatings) ou NACE appropriées. De nombreuses formules à composant unique se présentent comme « tolérantes à la surface ». Ce terme suscite une confusion généralisée. La tolérance de surface ne signifie pas que vous pouvez peindre sur de la rouille ou des calamines.
La durée de vie optimale repose toujours sur une préparation mécanique ou abrasive appropriée. Pour les environnements doux, SSPC-SP 2 (Hand Tool Cleaning) ou SSPC-SP 3 (Power Tool Cleaning) peuvent suffire. Cependant, pour une durabilité maximale, nous recommandons fortement de spécifier SSPC-SP 6 (Commercial Blast Cleaning). Il crée un profil d'ancrage angulaire. Le revêtement se verrouille physiquement dans ce profil, maximisant ainsi l'adhérence à long terme.
Conformité, sécurité et meilleures pratiques pour les opérateurs
Les revêtements industriels modernes sont soumis à une surveillance réglementaire stricte. Vous devez équilibrer les applications hautes performances avec la sécurité des opérateurs et la conformité environnementale.
Naviguer dans les réglementations sur les COV
Les composés organiques volatils (COV) contribuent à la pollution de l'air. Les autorités régionales appliquent des limites d'émission strictes. Pour répondre à ces demandes, l’industrie évolue rapidement. Les fabricants formulent désormais des produits à haute teneur en solides et à base d'eau de peinture industrielle 1K . Options Ces formulations modernes offrent une excellente protection tout en maintenant les niveaux de COV inférieurs aux seuils régionaux stricts. Vous devez vérifier les réglementations locales sur la qualité de l'air avant de spécifier un produit riche en solvants.
Normes sur les équipements de protection individuelle (EPI)
Un mythe dangereux persiste dans les ateliers. De nombreux exploitants estiment que les peintures monocomposantes sont inoffensives car elles ne contiennent pas de durcisseurs isocyanates. Les données Voice of Customer montrent un mépris fréquent de la protection respiratoire dans ces scénarios. « Monocomposant » ne signifie pas « sans danger ».
Les opérateurs sont confrontés à de graves risques d’inhalation dus aux solvants qui s’évaporent. Vous devez spécifier et appliquer des protocoles EPI stricts :
- Protection respiratoire : rendre obligatoire le port de demi-masques équipés de cartouches contre les vapeurs organiques approuvées par le NIOSH. Les masques anti-poussière n'offrent aucune protection contre les vapeurs chimiques.
- Protection cutanée : Nécessite des gants en nitrile résistant aux produits chimiques. Les solvants peuvent être absorbés directement par la peau.
- Couverture corporelle : Utilisez des combinaisons Tyvek jetables pour protéger les vêtements et la peau des pulvérisations excessives.
Meilleures pratiques en matière d'applications
La standardisation des méthodes d’application maximise la disponibilité opérationnelle. Détaillez les paramètres de l’équipement de pulvérisation dans votre spécification.
Pour les structures en acier de gros volumes, les systèmes de pulvérisation sans air offrent la meilleure efficacité. Spécifiez les tailles exactes des embouts de fluide. Une pointe de 0,015 à 0,019 pouce gère généralement parfaitement les acryliques industriels de viscosité moyenne. Pour les petites machines nécessitant une finition soignée, spécifiez un équipement HVLP (High Volume Low Pressure). Enfin, imposez des procédures strictes de rinçage des conduites. Les opérateurs doivent rincer les conduites avec des solvants compatibles immédiatement après avoir terminé leur quart de travail. Cela évite l’accumulation résiduelle et garantit que l’équipement est prêt pour la phase suivante du projet.
Logique de présélection : choisir le bon fabricant de peinture 1K
Choisir le bon fournisseur est aussi crucial que sélectionner la bonne résine. Un fabricant de haute qualité agit comme un partenaire technique et non comme un simple fournisseur de matériaux. Utilisez une dimension d’évaluation structurée pour présélectionner les fournisseurs potentiels.
Dimensions d'évaluation pour les fournisseurs
Ne vous fiez pas uniquement aux brochures marketing. Exigez des preuves objectives de performance. Évaluez les fournisseurs sur ces trois piliers :
- Tests et certifications : exigez des données de laboratoire indépendantes. Demandez des rapports pour les tests de résistance au brouillard salin selon ASTM B117. Demandez des données de vieillissement accéléré selon ASTM D4587. Cela prouve que le revêtement peut résister aux contraintes industrielles réelles.
- Support technique : évaluer leurs capacités sur le terrain. Le fabricant propose-t-il une assistance technique sur site ? Vont-ils procéder à des audits des installations ? Un fournisseur solide fournit une assistance à la rédaction de spécifications adaptée à votre environnement précis.
- Évolutivité de la chaîne d’approvisionnement : les retards dans les projets tuent les budgets. Assurez-vous que le fournisseur possède une solide évolutivité de fabrication. Ils doivent démontrer leur capacité à répondre de manière cohérente aux volumes de vos projets et aux exigences en matière de délais, même en cas de pénurie de matières premières.
Actions de la prochaine étape
Ne vous engagez jamais dans un déploiement complet d’installations basé uniquement sur de la paperasse. Nous vous recommandons fortement de demander d'abord un lot d'essai. Effectuez un patch de test localisé sur vos actifs réels. Cela vous permet de vérifier la force d’adhérence, de surveiller les temps de séchage réels et d’inspecter la finition finale. Les tests dans les conditions réelles de vos installations atténuent les risques avant d'émettre la commande d'approvisionnement finale.
Conclusion
Les revêtements industriels monocomposants offrent une solution hautement évolutive pour la protection des actifs. Ils éliminent les rapports de mélange complexes, éliminent les inquiétudes liées à la durée de vie en pot et maintiennent les lignes de production en mouvement rapide. Lorsqu’ils sont correctement spécifiés par rapport aux bonnes variables environnementales, ils offrent une durabilité exceptionnelle.
Pour maximiser ces avantages, prenez les mesures suivantes :
- Passez en revue vos exigences actuelles en matière de protection des actifs par rapport au cadre de résine fourni ci-dessus.
- Mettez à jour vos documents d'approvisionnement internes pour inclure les normes de test DFT, WFT et ASTM précises.
- Vérifiez les protocoles de sécurité de votre installation pour garantir le respect des limites de COV et l'utilisation appropriée des EPI.
- Contactez un spécialiste des revêtements techniques dès aujourd’hui pour vous aider à rédiger une spécification personnalisée et spécifique au site.
FAQ
Q : Quelle est la principale différence entre les peintures industrielles 1K et 2K ?
R : La principale différence réside dans le mécanisme de durcissement. Les peintures 1K sont monocomposantes et ne nécessitent aucun durcisseur chimique. Ils durcissent par séchage à l’air, oxydation ou humidité ambiante. Les peintures 2K sont des systèmes à deux composants. Ils nécessitent un catalyseur ou un durcisseur spécifique pour déclencher une cure de réticulation chimique. Cette différence donne aux systèmes 1K une durée de vie en pot illimitée et une application plus facile, tandis que les systèmes 2K offrent une résistance chimique extrême plus élevée.
Q : Pouvez-vous appliquer de la peinture industrielle 1K directement sur la rouille ?
R : Non. Bien que certaines formulations soient commercialisées comme étant « tolérantes à la surface », cela ne signifie pas que vous pouvez peindre sur de la rouille libre et écaillée. Les revêtements tolérants à la surface adhèrent mieux à la rouille bien adhérente que les peintures standards. Cependant, pour une longévité industrielle, nous recommandons fortement une préparation mécanique ou abrasive SSPC appropriée pour créer un profil d’ancrage pour la peinture.
Q : Combien de temps faut-il pour que la peinture industrielle 1K sèche ?
R : Les temps de séchage varient considérablement en fonction de la chimie de la résine, de la température ambiante et de l'humidité relative. Un revêtement peut être « sec au toucher » en 30 minutes en raison de l'évaporation rapide du solvant. Cependant, le « complètement durci » pour une utilisation industrielle rigoureuse peut prendre plusieurs jours. Les environnements froids prolongent considérablement les délais de séchage et de durcissement complet.
Q : La peinture 1K nécessite-t-elle une couche transparente ?
R : En général, non. La plupart des applications industrielles sont conçues sous forme de couches de finition autonomes ou de finitions directes sur métal (DTM). Ils sont formulés avec une résistance intégrée aux UV et une rétention de brillance adaptée aux environnements industriels. Contrairement aux finitions automobiles, l’acier de construction industriel et les machines nécessitent rarement la profondeur esthétique d’une couche transparente secondaire.


