La contratación industrial exige a menudo un delicado equilibrio. Las instalaciones requieren una protección estructural rigurosa junto con estándares visuales altamente específicos. No se puede simplemente comprometerse con uno para lograr el otro. Los productos comerciales disponibles rara vez satisfacen ambos criterios. Necesita recubrimientos industriales de ingeniería mezclados con parámetros estéticos precisos. Deben ofrecer tonos exactos sin sacrificar la resistencia a la corrosión ni la durabilidad. Las pinturas estándar simplemente carecen de la resistencia química necesaria para entornos de trabajo pesado. Por eso se hacen necesarias formulaciones especializadas.
Este artículo explora las cinco aplicaciones más críticas para Pintura de colores personalizados en entornos industriales. Veremos por qué entornos específicos exigen una coincidencia exacta. Aprenderá cómo equilibrar los estándares visuales con las duras realidades físicas. También proporcionamos un marco de decisión integral. Este marco lo ayudará a evaluar la consistencia de los lotes, el rendimiento de la formulación y las capacidades de los proveedores. Luego podrá tomar decisiones de compra informadas para sus instalaciones.
Conclusiones clave
- La pintura de colores personalizados en entornos industriales está impulsada principalmente por el cumplimiento normativo, la organización de las instalaciones 5S y las estrictas pautas de las marcas OEM, no solo por la estética.
- La evaluación de recubrimientos personalizados requiere equilibrar una combinación de colores precisa (medida en Delta E) con las realidades químicas de los epoxis, los uretanos y las imprimaciones ricas en zinc.
- Las cantidades mínimas de pedido (MOQ), la coherencia entre lotes y las pruebas ambientales (por ejemplo, degradación UV) son los principales factores de riesgo al pasar de formulaciones estándar a formulaciones personalizadas.
1. Marcado de seguridad, peligros y cumplimiento de OSHA
El marcado de seguridad presenta un gran desafío en los espacios industriales. Los colores de seguridad estándar a menudo no cumplen con los estándares OSHA o ANSI Z535. Los sustratos oscuros alteran su apariencia. La intensa iluminación industrial también cambia la forma en que percibimos estos tonos. Esta discrepancia crea graves responsabilidades de cumplimiento. Si un inspector considera que una marca de peligro no está clara, su instalación enfrenta multas. Necesita una coincidencia exacta para garantizar el reconocimiento universal de los peligros.
La evaluación de estos recubrimientos requiere una cuidadosa atención a la opacidad y la cobertura. Debe observar la capacidad del recubrimiento para lograr el color verdadero. Esto debe hacerse sin requerir demasiadas capas. Aplicar cinco capas de amarillo estándar sobre acero gris industrial es una pérdida de tiempo. También desperdicia mano de obra. Un formulado adecuadamente La pintura de color personalizado proporciona pigmentos de alto poder cubriente. La estandarización es otra dimensión crítica. Debe hacer coincidir exactamente los códigos de color RAL o estándar federal en los diferentes tipos de resina. Por ejemplo, una instalación podría necesitar un epoxi para el piso. Quizás necesiten poliuretano para la pared. El amarillo de seguridad debe combinar perfectamente en ambos materiales.
La implementación conlleva distintos riesgos. La decoloración por rayos UV en los amarillos y rojos de seguridad es común. Puede hacer que una instalación deje de cumplir con las normas en un corto período. Normalmente vemos que esto sucede dentro de tres a cinco años. La exposición al sol degrada rápidamente los pigmentos estándar. Para evitar esto, especifique siempre capas de acabado estables a los rayos UV. Los poliuretanos alifáticos ofrecen una excelente resistencia a este tipo de degradación.
2. Estandarización de flotas y maquinaria pesada OEM
Los fabricantes de equipos originales (OEM) enfrentan obstáculos únicos en materia de marca. Las flotas logísticas comparten este problema. Requieren una combinación exacta de colores corporativos en diversos sustratos. Podrías pintar acero, aluminio y fibra de vidrio en el mismo proceso de montaje. Además, los fabricantes construyen estos componentes en diferentes instalaciones. El capó de un tractor fabricado en Ohio debe coincidir con un chasis pintado en Texas. Cualquier desajuste visual perjudica inmediatamente la percepción de la marca.
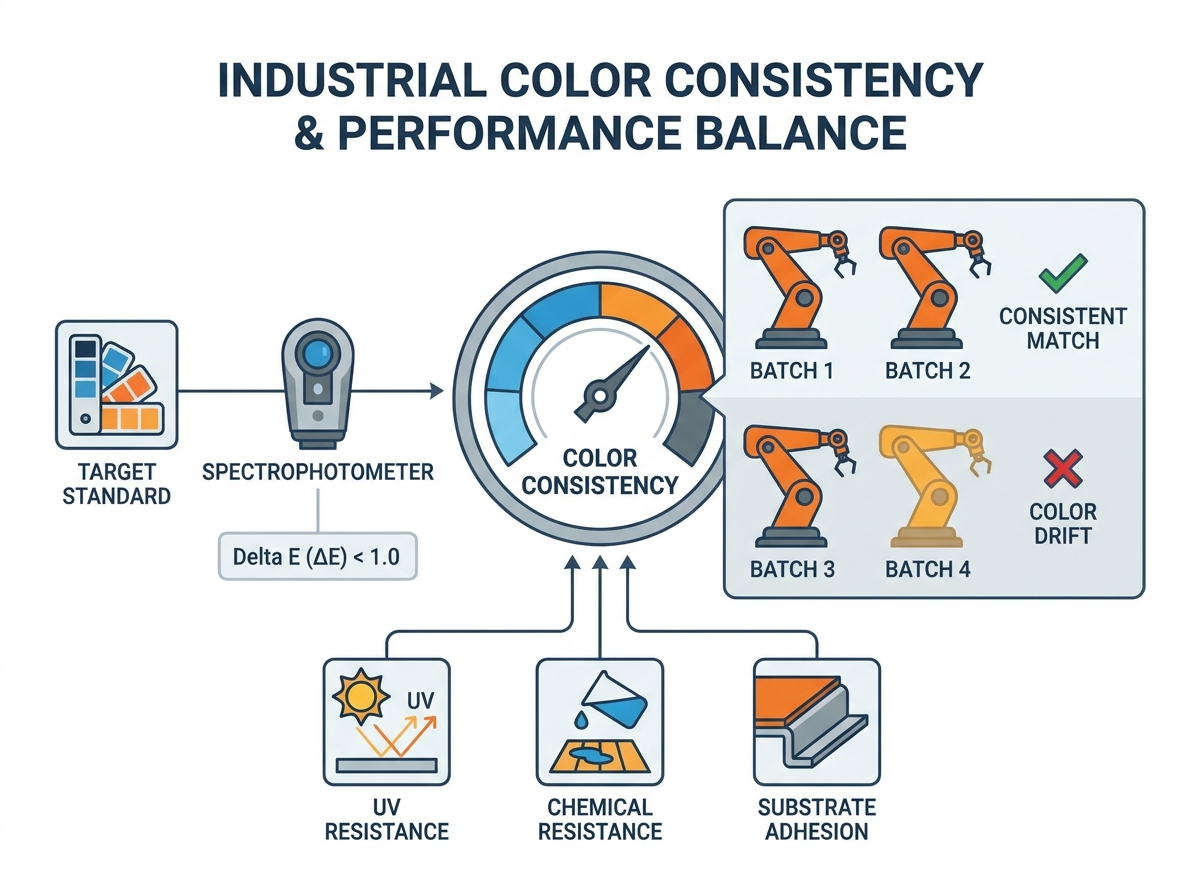
La coherencia entre lotes se destaca como una métrica esencial. Las líneas de montaje requieren retoques frecuentes. El éxito aquí depende de una medición científica precisa. La industria define esto utilizando una variación de color Delta E (ΔE). Un Delta E inferior a 1,0 generalmente es invisible a simple vista. Los resultados del desempeño también son muy importantes. El recubrimiento debe mantener la integridad del color bajo extrema presión. Maquinaria pesada enfrenta impacto de grava. Sufre desgaste operativo. Soporta derrames de fluido hidráulico. El sistema de pintura debe resistir todas estas fuerzas.
Las tasas de absorción del sustrato cambian con frecuencia la percepción del color. Este es un riesgo de implementación enorme. Un panel poroso de fibra de vidrio absorbe la resina de manera diferente que el acero laminado en frío. Las formulaciones personalizadas deben tener en cuenta la imprimación específica que se utiliza. Deben ajustarse al material subyacente.
Tabla 1: Influencia del sustrato en la coincidencia percibida
| Tipo de sustrato |
Característica de absorción |
Estrategia de mitigación para una coincidencia precisa |
| Acero laminado en frío |
Baja absorción, altamente reflectante. |
Aplique imprimación epoxi de alto espesor para estandarizar la textura de la superficie. |
| Fibra de vidrio / Compuestos |
Absorción variable, microporosa. |
Utilice un aparejo/sellador exclusivo antes de la aplicación de la capa final. |
| Aluminio |
Absorción cero, propensa a la oxidación. |
Utilice primero imprimaciones de lavado o imprimaciones de grabado sin cromato. |
3. Sistemas de señalización y fabricación ajustada 5S
Los suelos industriales de alto tránsito requieren una zonificación intuitiva. Necesita áreas codificadas por colores para los carriles para montacargas. Las zonas de paso peatonal deben destacar visualmente. Las áreas de preparación requieren límites claros. Este nivel de organización optimiza el flujo de trabajo. Más importante aún, garantiza la seguridad de las instalaciones. Depender de una cinta básica a menudo falla. La maquinaria pesada rompe la cinta en cuestión de semanas. Un recubrimiento permanente y especializado es la mejor solución.
Para implementar un sistema 5S eficaz, se debe evaluar la resistencia química y de los neumáticos. Los revestimientos para suelos suelen ser epoxis o poliaspárticos. Deben resistirse a la recogida de neumáticos calientes. Cuando un montacargas se detiene, el calor de sus neumáticos puede derretir pinturas estándar. El recubrimiento también debe resistir derrames químicos sin que el pigmento se degrade. La escalabilidad representa otra dimensión crítica de la evaluación. Es posible que deba volver a pedir la formulación personalizada exacta dos años después. Las ampliaciones de instalaciones o reparaciones localizadas requieren una combinación perfecta. Desea evitar parches visuales que arruinen la estética limpia de las 5S.
A continuación se muestra una estructura típica de zonificación de colores 5S utilizada en instalaciones modernas:
- Tráfico Amarillo: Pasillos, pasarelas peatonales y carriles de circulación de montacargas.
- Peligro rojo: áreas de desechos, zonas de defectos y espacios libres para equipos contra incendios.
- Verde de seguridad: Estaciones de primeros auxilios, áreas de lavado de ojos y zonas de preparación seguras.
- Alerta naranja: espacios libres para proteger máquinas y límites de equipos energizados.
Agregar agregados antideslizantes crea un riesgo de implementación oculto. Los agregados alteran la refracción de la luz. Esto cambia el tono percibido de la cura final. Un amarillo vibrante puede parecer opaco una vez que se mezcla la arena de sílice. Las formulaciones deben someterse a pruebas con el agregado incluido.
4. Integración de infraestructura municipal y crítica
Los puentes, las torres de agua y los tanques de almacenamiento presentan enormes desafíos de ingeniería. Estas estructuras deben cumplir con las pautas estéticas municipales locales. A veces, necesitan integrarse en paisajes naturales. Una torre de agua en una zona boscosa puede requerir un verde arbolado muy específico. Al mismo tiempo, estos activos requieren propiedades anticorrosivas extremas. Se enfrentan a condiciones climáticas adversas durante todo el año.
La compatibilidad de la resina dicta el éxito de estos proyectos. Debes asegurarte de que el tinte personalizado no comprometa la base. Los uretanos industriales curados con humedad dependen de una reticulación compleja. Los fluoropolímeros proporcionan enormes barreras protectoras. El agente colorante incorrecto destruirá estos enlaces químicos. La longevidad también impulsa el proceso de evaluación. El recubrimiento debe proporcionar de 15 a 20 años de retención del color. Debe sobrevivir en ambientes corrosivos C4 o C5. Esta mayor durabilidad justifica la inversión inicial en una formulación de lote personalizado.
La separación de pigmentos plantea un enorme riesgo de implementación. Esto sucede durante el almacenamiento o la aplicación. Las bases industriales de alto rendimiento son muy difíciles de teñir de manera uniforme. El teñido en campo a menudo conduce a resultados desastrosos y veteados. Casi siempre es necesario teñir de fábrica. Un entorno de fábrica controlado garantiza una dispersión óptima del pigmento.
5. Antifalsificación y seguimiento de activos patentados
Los fabricantes de componentes industriales de alto valor se enfrentan a una amenaza creciente. La falsificación en la cadena de suministro destruye los márgenes de beneficio. También crea un peligroso fraude de garantía. Los accesorios de tubería especializados o las válvulas de presión a menudo parecen idénticos a imitaciones baratas. Cuando una válvula falsificada falla en una tubería, el fabricante original a menudo asume la culpa. Necesita una forma verificable de demostrar la autenticidad de los componentes.
Aquí es donde La pintura de colores personalizados evoluciona hasta convertirse en una herramienta de seguridad. La evaluación se centra en gran medida en las funciones de seguridad integradas. Los proveedores integran pigmentos patentados reactivos a los rayos UV en el lote. Podrían añadir micromarcadores o escamas metálicas muy específicas. A los falsificadores les resulta imposible replicar estos elementos utilizando productos disponibles en el mercado. La autenticación se vuelve perfecta para su equipo. Los inspectores de campo pueden verificar visualmente las piezas auténticas. Simplemente utilizan luces ultravioleta o lentes especializados para comprobar las formulaciones controladas y no comerciales.
Estas formulaciones complejas conllevan importantes riesgos de implementación. Con frecuencia requieren entornos de aplicación estrictos. Los controles de temperatura y humedad deben permanecer exactos. Si el entorno fluctúa, es posible que los pigmentos de seguridad no se curen correctamente. Si no se curan, no se pueden verificar en el campo.
Especificación de pintura industrial personalizada: el marco de evaluación del comprador
La elección del proveedor adecuado determina el éxito de su proyecto de revestimiento personalizado. No se puede simplemente entregar una ficha de color y esperar lo mejor. Necesita un marco de evaluación estructurado.
Primero, evaluar rigurosamente las capacidades de los proveedores. Haga preguntas técnicas. ¿Utilizan espectrofotómetros avanzados para una coincidencia exacta? Una cerilla visual bajo la iluminación de la oficina fallará en el campo. ¿Pueden proporcionar reducciones verificadas en laboratorio antes de la producción a gran escala? Siempre debes exigir una muestra física de tu sustrato específico.
A continuación, comprenda las MOQ y los plazos de entrega. Los lotes personalizados requieren un tiempo significativo de formulación y prueba. Las cantidades mínimas de pedido varían enormemente entre los fabricantes. Evalúe si el proveedor puede soportar tanto tiradas iniciales grandes como lotes más pequeños de retoques de mantenimiento. Los lotes de retoque económicos evitan que las instalaciones sufran enormes dolores de cabeza en el futuro.
Aquí hay varios requisitos de prueba y validación que debe hacer cumplir:
- Prueba de niebla salina: solicite documentación sobre los resultados de ASTM B117 específicamente para el lote teñido.
- Envejecimiento acelerado: Exija pruebas QUV para garantizar que el pigmento específico no se desvanezca prematuramente.
- Prueba de adherencia: Verifique que el proceso de teñido no haya alterado la capacidad de la imprimación para adherirse al sustrato.
Conclusión
Especificar tonos precisos en entornos industriales exige un equilibrio entre una protección estructural rigurosa y una ciencia visual exacta. Va mucho más allá de la simple estética. Desde el cumplimiento de OSHA hasta la seguridad de la cadena de suministro, las formulaciones especializadas resuelven problemas operativos complejos.
Asociarse con el fabricante adecuado marca la diferencia. Debe trabajar con un proveedor que controle tanto la tecnología de la resina como la dispersión del pigmento. Este control garantiza que la resistencia química permanezca intacta después del teñido. También garantiza la coherencia a largo plazo entre diferentes lotes.
Su próximo paso debería centrarse en la validación. Le recomendamos solicitar una muestra física de retirada a su proveedor. Programe una consulta de laboratorio para probar la precisión del color directamente con los requisitos de sus instalaciones. Pruebe minuciosamente la adhesión del sustrato antes de comprometerse con una producción completa.
Preguntas frecuentes
P: ¿Teñir una pintura industrial afecta sus cualidades protectoras?
R: Sí, un tinte inadecuado puede comprometer gravemente la resistencia química y la durabilidad de un recubrimiento. El teñido en el campo a menudo introduce solventes incompatibles o rompe los enlaces cruzados. Recomendamos encarecidamente teñir de fábrica. Los fabricantes se aseguran de que la dispersión de pigmentos específicos se integre perfectamente con la resina base sin sacrificar las propiedades protectoras.
P: ¿Cuál es el plazo de entrega estándar para un lote industrial de color personalizado?
R: Los plazos de entrega suelen oscilar entre 2 y 6 semanas. El cronograma exacto depende en gran medida del tipo de resina y de la complejidad de la combinación. Los epoxis estándar pueden procesarse más rápido, mientras que los fluoropolímeros altamente especializados o los lotes de seguridad reactivos a los rayos UV requieren una validación de laboratorio exhaustiva antes de la producción.
P: ¿Cómo garantizan los fabricantes la coherencia del color en los diferentes pedidos?
R: Los fabricantes utilizan espectrofotometría digital para igualar matemáticamente los tonos. Establecen estrictas tolerancias Delta E (ΔE), manteniendo habitualmente las variaciones por debajo de 1,0. Además, los equipos de control de calidad conservan muestras de lotes húmedos y secos de cada pedido para verificar físicamente la coherencia con respecto a futuras ejecuciones de mantenimiento.
P: ¿Se pueden colorear de forma personalizada las pinturas resistentes a altas temperaturas o ignífugas?
R: Sí, pero con estrictas limitaciones técnicas. Las aplicaciones de alto calor restringen la disponibilidad de pigmentos porque muchos pigmentos orgánicos sufren degradación térmica a temperaturas extremas. Los recubrimientos intumescentes ignífugos también tienen bases de tinte limitadas para garantizar que la reacción química requerida para la expansión del fuego permanezca sin obstáculos.


